Comment la géométrie du récipient interagit-elle avec la conception du moule ?
La forme du produit doit être pensée en relation directe avec l’architecture du moule.
La position des points d’injection, le parcours de la matière fondue, les épaisseurs de paroi et le système d’évacuation de l’air influencent le remplissage de l’empreinte.
Des choix de conception inadaptés peuvent provoquer des défauts récurrents :
-
poches d’air – elles peuvent apparaître lorsque l’air ne dispose pas d’une voie d’évacuation suffisante pendant le remplissage ;
-
contraintes internes et déformations – un refroidissement ou un retrait non uniforme peut entraîner le voilage des surfaces ;
-
brûlures – la compression de gaz emprisonnés peut provoquer des marques sombres sur certaines zones de la pièce ;
-
remplissage incomplet – une mauvaise combinaison entre géométrie, alimentation, évents et paramètres d’injection peut empêcher la matière d’atteindre certaines zones.
Ces défauts doivent être pris en compte dès la conception du moule, car leur correction une fois l’outillage de série terminé peut devenir coûteuse.
Pourquoi les essais précoces facilitent-ils la production en série ?
Le prototypage et les essais réalisés avant la validation définitive de l’outillage permettent de vérifier les principales hypothèses de conception.
Ils peuvent notamment servir à contrôler les angles de dépouille nécessaires au démoulage, la rigidité de la pièce, l’ajustement d’un couvercle ou d’une fermeture et le comportement du produit lors de l’éjection.
Pour un récipient doté d’un filetage ou d’un système de fermeture, les essais permettent également de vérifier si les différents éléments s’assemblent correctement après refroidissement.
Une modification de l’épaisseur des parois, des dépouilles ou de certains détails géométriques coûte généralement moins cher lorsqu’elle intervient avant la finalisation du moule de série.
Les premières séries d’essai facilitent également la définition d’une fenêtre de process stable sur la presse à injecter.
Quelles propriétés des polymères influencent la stabilité dimensionnelle ?
Le choix de la matière détermine à la fois les propriétés d’utilisation du récipient et son comportement pendant le moulage.
Chaque polymère possède notamment ses propres caractéristiques de retrait, de viscosité, de rigidité et de résistance chimique.
| Matière | Caractéristiques principales | Applications possibles |
|---|---|---|
| Polypropylène (PP) | Bonne résistance chimique, faible densité et propriétés adaptées à de nombreuses applications techniques. | Récipients de laboratoire, bouchons et autres pièces injectées. |
| PE / HDPE | Bonne résistance aux chocs et à de nombreux produits chimiques, faible perméabilité à l’humidité. | Récipients rigides et applications industrielles. |
| Polystyrène (PS) | Bonne rigidité et possibilité d’obtenir des pièces transparentes selon le grade utilisé. | Boîtes de Petri et autres produits de laboratoire. |
Ces propriétés restent néanmoins dépendantes du grade exact sélectionné.
Les valeurs de retrait utilisées pour dimensionner le moule doivent donc provenir des données techniques de la matière et être confirmées lors des essais d’injection.
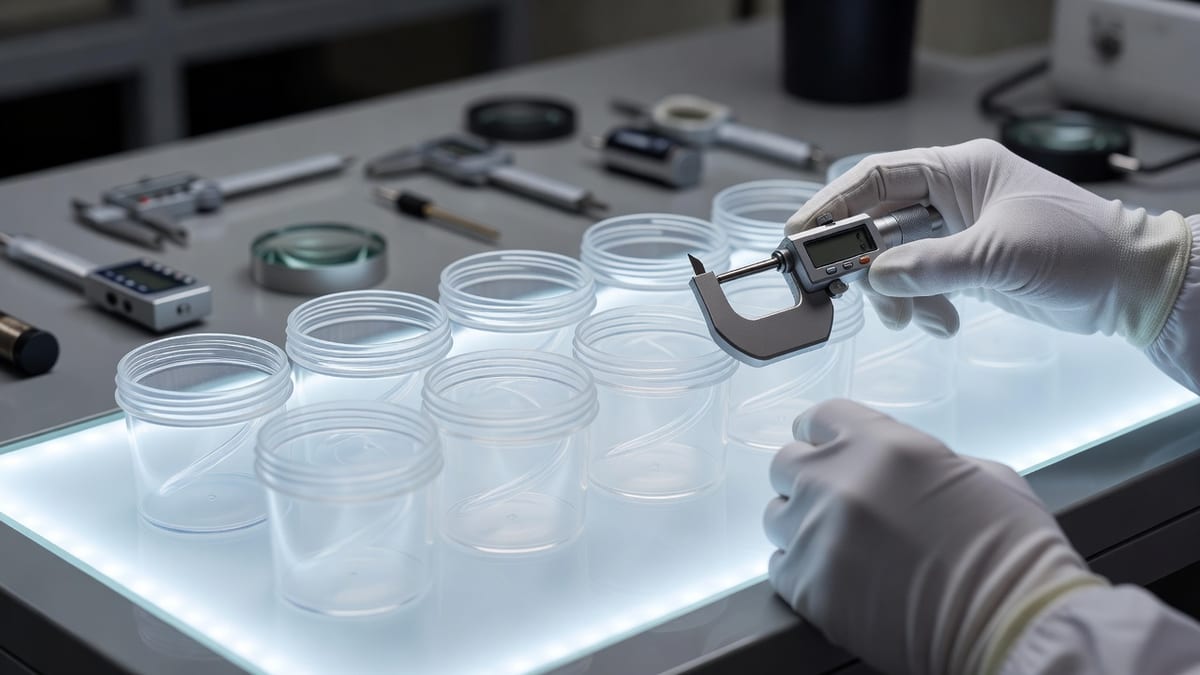
Comment assurer la qualité des récipients destinés au laboratoire et au secteur médical ?
Les exigences augmentent lorsque les produits sont destinés à des applications médicales ou de laboratoire.
La stabilité dimensionnelle, l’étanchéité, la propreté du produit et la traçabilité peuvent devenir des critères essentiels selon l’usage prévu.
Les récipients servant au prélèvement ou au transport d’échantillons doivent notamment conserver des dimensions suffisamment répétables pour assurer le bon fonctionnement du système de fermeture.
Les exigences microbiologiques dépendent en revanche du produit et de son utilisation.
Un récipient peut être proposé en version aseptique ou stérile, mais la certification du système qualité ne signifie pas automatiquement que tous les produits fabriqués sont stériles.
Les conditions de fabrication, de conditionnement et, le cas échéant, de stérilisation doivent être définies et validées pour la référence concernée.
Comment le suivi du cycle soutient-il la production en grande série ?
Un système de management de la qualité associé à un suivi du process aide à maintenir la répétabilité de la production.
Des paramètres tels que la température, la pression, le temps de maintien ou les conditions de refroidissement peuvent être surveillés afin de détecter rapidement les dérives du procédé.
Un fabricant de conteneurs en plastique disposant à la fois de capacités de conception, d’outillage et de moulage par injection peut également réagir plus facilement lorsqu’une modification du moule ou du process devient nécessaire.
Chez Noex, l’atelier d’outillage et la salle d’injection fonctionnent dans un environnement de production intégré. L’entreprise utilise également des solutions de surveillance et d’automatisation telles que Wittmann 4.0, qui permettent de suivre le fonctionnement des machines et des périphériques et de signaler certaines anomalies de production.
Cette continuité entre la conception, l’outillage et la production facilite le passage d’un modèle numérique à une série industrielle répétable.
Quels facteurs déterminent la répétabilité des récipients en plastique ?
-
Une géométrie adaptée au remplissage et à l’évacuation de l’air réduit le risque de brûlures, de remplissage incomplet et de défauts de surface.
-
Les prototypes et essais précoces permettent de vérifier le démoulage, la rigidité et le fonctionnement des systèmes de fermeture.
-
Le choix du PP, du PE, du PS ou d’un autre polymère impose d’adapter le moule au retrait réel du grade sélectionné.
-
Un système conforme à ISO 13485 contribue à structurer la gestion de la qualité pour les applications médicales, sans constituer à lui seul une garantie de stérilité du produit.
-
Le suivi des paramètres d’injection et du refroidissement aide à détecter les dérives avant qu’elles n’affectent une série importante.
La répétabilité ne dépend donc jamais d’un seul élément. Elle résulte de l’interaction entre la géométrie du récipient, la matière choisie, la précision du moule et la maîtrise du procédé d’injection.


